ここ数年、バイオマスペレットは、比較的周辺的な代替燃料という位置づけから、産業用熱供給・発電分野の調達で主流の選択肢へと徐々に移行してきました。背景にある推進力は複雑ではありません。化石燃料の価格変動が拡大し、炭素規制が強まる一方、ペレット原料であるおが屑、ストロー、ナッツ殻、林業残渣は、むしろ多くの地域で適切な処理がますます求められるようになっているためです。"廃棄物処理のコスト"を"燃料生産の収益"に転換することこそ、この産業の最も基本的なロジックであり、市場が異なっても成立しうる理由でもあります。
市場規模の観点から見ると、この傾向は明確なデータに裏付けられています。2025年の世界のバイオマスペレット市場規模は100億~140億米ドルのレンジにあり、複数の調査機関による予測年平均成長率(CAGR)はおおむね6%前後に集中しています。欧州は引き続き最大の単一市場であり、2025年には世界シェアの約38.5%を占めます。日本、韓国、および東南アジアの一部市場では、炭素排出強度の低減と再生可能エネルギー割当要件への対応を目的に、石炭火力発電所での混焼やボイラー改修のスキームにペレットを組み込んでいます。
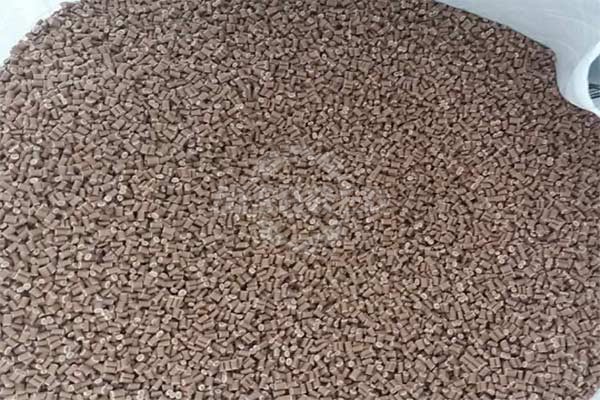
バイオマスペレットを利用するメリット
現在ペレット事業を検討している企業にとって、以下の各面でのメリットは比較的直接的に現れます。
発熱量とコストの比較可能性
ペレットの発熱量は原料や製法によって変動しますが、木質ペレットおよび高品質な農業系ペレットの低位発熱量は通常4,000~4,500 kcal/kgの水準に達し、大半の産業用ボイラーや民生用暖房炉の燃料需要を賄うのに十分です。市場価格面では、バイオマスペレットは石炭と同程度かやや高い水準にありますが、燃焼時の硫黄分が極めて低く、灰分を管理しやすい点を考慮すれば、後段の排ガス処理の負荷ならびに運転コストは相応に低下します。
炭素排出削減の説明責任
ライフサイクル全体で見たバイオマスペレットのカーボンフットプリントは、化石燃料より大幅に小さくなります。地域の実データに基づく一部の試算では、混合バイオマスペレット1トンで標準炭約0.6トンを代替でき、1,440~1,800 kg CO2換算の排出削減効果が得られるとしています。EU RED IIIの枠組みでは、2025年5月以降、バイオマス燃料の持続可能性および温室効果ガス削減基準がさらに厳格化されており、適合ペレットの炭素属性は単なる"環境ラベル"ではなく、取引可能で監査可能な資産になりつつあります。
原料調達面の適応性
ペレット成形技術そのものは単一の原料に依存しません。木材加工残渣、トウモロコシ茎葉、もみ殻、落花生殻、バガス、竹くず、さらには家具・床材の廃材や庭木の剪定枝まで、適切な前処理を経ればリングダイ式のペレット成形工程に投入できます。つまり、ペレット事業の原料戦略は地域の廃棄物フローの構成に合わせて設計でき、食用作物と資源を取り合う必要も、物流半径を過度に広げる必要もありません。
バイオマスペレット生産ラインの概要と設備選定に関する提言
上記のメリットを実現できるかどうかは、設備段階にかかっています。ペレットの密度、強度、成形率、単位消費電力は、結局のところペレットミルが特定の原料にどれだけ適合するかに帰着します。GEP ECOTECHのバイオマスペレットミルは0.7~1.4 t/hから3.5~4 t/hまでの能力レンジを備え、ペレット仕様は後段の用途要件に合わせて調整できるため、規模の異なる産業用熱供給、発電所での混焼、地域熱供給の能力ニーズに対応できます。
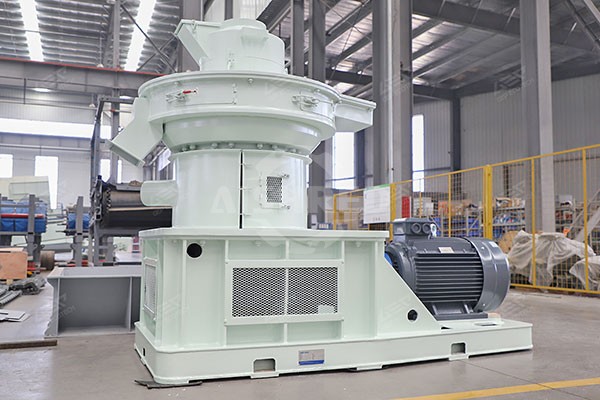
この設備の中核となる動作原理は、バインダーを添加しない純粋な物理押出です。バイオマス中のリグニンは70~110℃の範囲で軟化し、粘着性を示します。リングダイと加圧ローラーが相対回転しながら押し出すことで、セルロースやヘミセルロースなどの成分がダイ穴内へ緊密に圧入され、冷却後に自然と強度を獲得します。この工程は、供給、変形・圧縮、押出成形の3つの機能ゾーンに分かれます。原料はダイ・ローラー間隙が徐々に狭まる過程で、疎な粉状原料から緻密なペレットへと遷移します。ここで押さえておきたいのは、ペレットミルの選定は単に"出力が大きいほど良い"という話ではなく、リングダイの孔径、圧縮比、ダイ・ローラー間隙が対象原料の繊維構造と含水率に合っているかを見極めることだという点です。木質原料とストロー系原料では圧縮比の要件が異なり、微粉含有率の高い原料と長繊維の原料でも、供給ゾーン・成形ゾーンでの挙動は変わります。
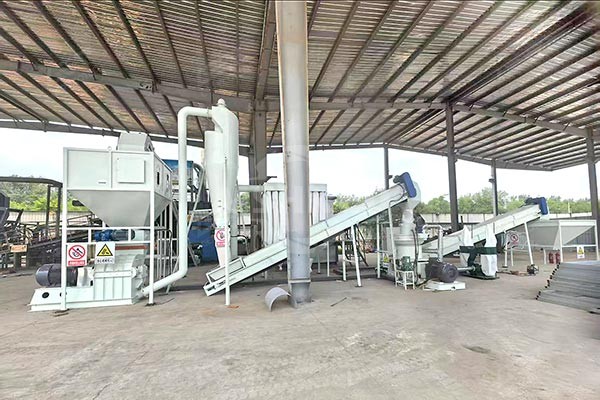
単体機に加えて、GEP ECOTECHは顧客向けにカスタマイズした生産ラインソリューションを提供できます。完全なペレット生産ラインは通常、粗破砕、微細破砕、除鉄、調質、ペレット成形、冷却、篩分け、包装の各工程から成ります。各工程の構成は、原料の初期形状と目標ペレットの品質要件によって決まります。例えば、300 kgのアルファルファベールとばら積みの亜麻茎を処理する場合は、まず低速・高トルクの二軸破砕機でベール解体と粗破砕を行い、次いでハンマーミルで投入粒径10~50 mmまで整え、最後にペレットミルへ送って成形します。家具工場の廃材やおが屑を処理する場合は前段工程を簡素化でき、重点は除鉄・調質工程に置き、ペレットの清浄度と成形安定性を確保します。生産ライン設計が原料の実際の状態から乖離していると、単体機の性能がどれほど優れていても、設計能力を安定して達成することは難しくなります。
市場評価に関する提言
より実務的な視点に立つと、現在のバイオマスペレット市場では、ペレットが下流側の求める個別仕様を満たしているかどうかが重視されるようになっています。つまり、ペレット生産はもはや製造さえすれば売れる、という単純な事業ではなくなっています。参入前に確認しておきたい点は以下のとおりです。
地域で安定的に確保できる原料の形状、含水率、繊維特性はどのようなものか。
対象市場は民生用暖房、産業用ボイラー、発電所での混焼のいずれで、それに対応するペレット仕様・認証要件はどのようなものか。
想定する1日あたりの稼働時間と年間生産規模はどの程度か。
GEP ECOTECHがカスタマイズ生産ラインソリューションで採っているアプローチは、まさに原料特性分析と能力目標を起点とし、そこから破砕、粉砕、除鉄、ペレット成形、冷却の各段階の設備仕様を組み合わせるというものです。バイオマスペレット生産ラインのソリューションをお探しでしたら、お気軽にご相談ください。
参考事例:https://www.gepecotech.com/project/luxi-chemical-biomass-pellet-technical-renovation-project.html