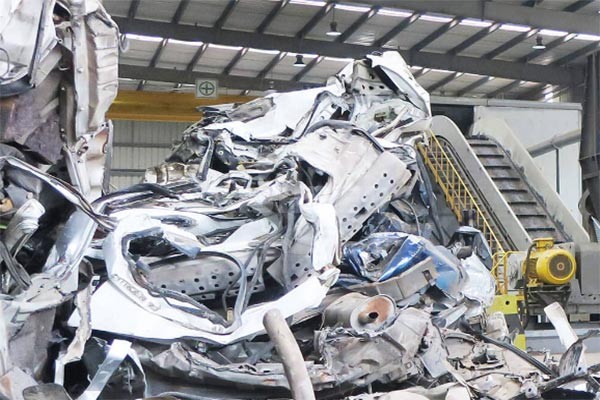
使用済み自動車(ELV)の車体シェルは、都市固形廃棄物の中でも金属含有率が比較的高い素材の一つです。適正な解体処理、有害廃棄物および再利用可能なアセンブリの除去を経た後も、残存する車体シェルには鉄鋼、アルミニウム、銅が大量に含まれるほか、プラスチックや複合材料も少量含まれています。これらの材料を効果的に単体分離・精製することは、製鉄所や非鉄金属製錬事業者へ代替原料を供給できるだけでなく、リサイクル事業者が年々厳しくなる資源回収率の要件に対応する上でも有効です。
使用済み自動車の車体シェルのリサイクル価値
世界的に見ると、使用済み自動車の処理量は増加し続けています。2025年時点で、世界の使用済み自動車の総質量は約6,800万トンに達し、そのうちリサイクル可能な材料が85%以上を占めています。地域別では、欧州では年間600万台以上が解体されており、EUのELV指令では、車両1台あたり重量の95%以上を回収し、そのうち85%を実際にリサイクルすることが求められています。その他の主要経済圏でも、使用済み自動車の回収率や材料のクローズドループ化に関する要件が段階的に強化されています。
車体シェルの材料構成は、リサイクルラインの産出物の構成を決定づけます。高度な処理を施した場合、小型の使用済み自動車1台からは、約740 kgの鉄スクラップ、100 kgのアルミニウム、70 kgのプラスチック、36 kgのゴムを分離できます。鉄スクラップはリサイクルラインで量の大半を占める産出物であり、アルミニウムや銅は単位重量あたりの価値が高いものの、回収難易度も高くなります。これらは車体シェル内にインサート材、リベット締結部、ワイヤーハーネスなどの形態で存在することが多く、選別設備で効果的に回収するには、十分な破砕による単体分離が必要です。近年の高度なリサイクルプロジェクトの実績では、選別・プロセス制御を最適化した条件下で、鉄のクローズドループ回収率は81%、アルミニウムは52%、銅は68%に達しています。つまり、リサイクルラインの選別精度が、高価値材料の実際の収益を直接左右するということです。
リサイクルラインの中核となる設備構成
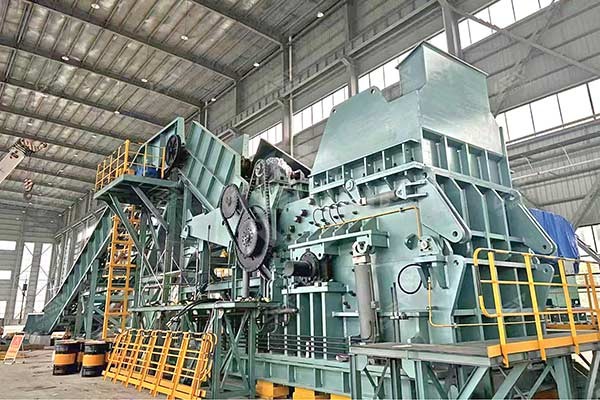
使用済み自動車の車体シェルを破砕・リサイクルする完全なラインは、通常、前処理、破砕、選別、環境保全付帯設備の4工程で構成されます。車体シェルを破砕ラインに投入する前に、バッテリー、エアバッグ、各種油脂類、フィルター類などの有害廃棄物に加え、エンジン、トランスミッション、三元触媒などの高価値アセンブリをあらかじめ除去しておく必要があります。この工程は、後段の破砕処理の安全性と環境適合性を確保するための基盤となります。破砕工程はライン全体の中核であり、現在の成熟した構成では、二段階の破砕・細砕方式が採用されています。二軸シュレッダーが予備破砕を担い、ハンマークラッシャーが最終破砕と球状化(ボール化)を仕上げます。選別工程では一般に、磁気選別、渦電流選別、風力選別を組み合わせて、鉄、非鉄金属、軽量不純物を分離します。環境保全付帯設備には集じん装置や排ガス処理装置が含まれ、ラインが現地の排出基準を満たすことを担保します。
この構成において、シュレッダーとハンマークラッシャーの役割分担と連携が、ライン全体の処理能力、エネルギー消費量、保守コストを左右する鍵となります。
シュレッダーとハンマークラッシャーはどう連携するか
ハンマークラッシャーの強みは高速衝撃にあります。ハンマーが材料を球状または塊状に打ち砕く過程で、金属表面の塗装、プラスチック、汚れが剥離すると同時に、かさ密度が上がり、製鉄所がそのまま受け入れられる破砕物が得られます。一方、予備破砕を経ていない車体シェルは体積が大きく形状も不規則です。これを直接ハンマークラッシャーに投入すると、二つの問題が生じます。第一に、供給が不均一になってローター負荷が大きく変動し、瞬間的な衝撃によりハンマーやスクリーンに異常摩耗が発生するおそれがあります。第二に、車体シェルの中空の大型構造部は、ハンマークラッシャー内の破砕室で内部まで有効に打撃されにくく、機内での滞留時間が長引いて、単位生産量あたりのエネルギー消費量がそれに応じて増大します。
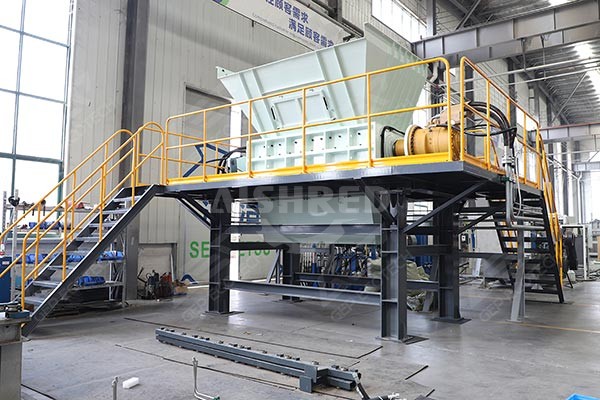
二軸シュレッダーは、まさにこの課題を解決します。高速衝撃に代えて低速・高トルクのせん断を採用し、互いに内向きに回転する刃歯によって車体シェルを短冊状またはブロック状の、寸法の比較的そろった材料に引き裂きます。これにより、ハンマークラッシャーに対して次の三つの条件が整います:
均一な供給により、ハンマークラッシャーを安定した負荷で運転できます。予備破砕を経ていない車体シェルを投入すると負荷が急激に変動し、「投入のたびに過負荷、次の瞬間には空転」といった運転状態に陥りがちです。破砕後は材料寸法がそろい、チェーンプレートコンベヤ上の材料流れが安定し、ハンマークラッシャーのモーター電流も安定して、処理能力を十分に発揮できます。
ハンマークラッシャーの無効仕事を抑え、摩耗とエネルギー消費量を低減します。完全な車体シェルに対してハンマーが仕事をすると、エネルギーの多くが材料の転動や跳ね返りに消費され、有効な破砕に結びつきません。シュレッダーで予備破砕した後は、ハンマークラッシャーに投入される材料がすでに打撃可能な幾何学的形状を備えており、ハンマーの一打ごとに有効な破砕面に作用します。さらにシュレッダーには排出扉と自動反転保護が装備されており、破砕困難な異物を事前に排出できるため、異物がハンマークラッシャーに流入してハンマーやライナープレートを損傷するのを防げます。ライン全体の視点で見れば、シュレッダーが粗破砕を担い、ハンマークラッシャーが細破砕と球状化に専念します。両設備がそれぞれ適した運転条件域で稼働するため、システム全体のエネルギー消費量と保守コストを管理しやすくなります。
事前分離により、後段の選別負荷を軽減します。破砕の過程で、塗装、プラスチック、繊維の一部はすでに金属母材から剥がれ始めています。ハンマークラッシャーでさらに衝撃を加えると、金属表面の不純物がより徹底的に脱落し、磁気選別や渦電流選別に対してより「クリーンな」供給材料となって、鉄および非鉄金属の最終純度の向上に寄与します。
使用済み自動車の車体シェルリサイクルラインにおいて、シュレッダーとハンマークラッシャーの関係は、単なる「粗破砕+細破砕」ではありません。前段が後段に対して加工可能な運転条件を整えるという関係にあります。シュレッダーが、不規則で中空かつ大型の車体シェルを、寸法を管理した均一な材料へ変換することで、ハンマークラッシャーは効率の良い範囲内で単体分離と球状化を完了できます。この連携がない場合、ハンマークラッシャーの処理能力は供給変動や詰まりによって繰り返し引き下げられ、ライン全体の実処理量が設計値に達しないことが少なくありません。
カスタマイズ構成:固定テンプレートではなく、プロジェクト条件に合わせる
プロジェクトによって、車体シェルの調達源、解体レベル、目標製品、設置サイトの条件は大きく異なり、生産ラインに「万能の構成」は存在しません。シュレッダーとハンマークラッシャーの機種選定、および選別ユニットのプロセス組み合わせは、いずれも個別の案件条件に応じて決定する必要があります。GEP ECOTECHは、お客様の処理規模、投入材料の性状、完成品の純度、現地の環境規制・コンプライアンス要件、敷地レイアウトに合わせて、単機の選定からライン全体のインテグレーションまで、カスタマイズしたソリューションをご提供できます。実際のプロジェクト条件に基づく構成案のご相談も、お気軽にお問い合わせください。